


Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic

Laser Cutting Brass Aviation Stainless Parts Long Inner Threaded Tube Acrylic
Laserlõikega messingist lennunduse roostevabad osad, pikka sisemise keermega torust akrüül
Tolerants: + / - 0,006mm ~ + / - 0,01mm Pinna oksüdatsioon
Spetsifikatsioonid: kohandatud vastavalt jooniste ja näidiste nõuetele
Tutvustus: Professionaalse riistvara tarvikute töötlemise tehas
Spetsifikatsioonid: kohandatud vastavalt jooniste ja näidiste nõuetele
Tutvustus: Professionaalse riistvara tarvikute töötlemise tehas
Küsi pakkumist
Kirjeldus
Tehnilised parameetrid
Tootekirjeldus
1. osade mehaaniline töötlemine
2.normatiivne
3. ülitäpne
4. roostevaba teras
5. lühike delviery aeg
Sadam: Ningbo / Shanghai sadam
MOQ: 100 tükki
Varustusvõime: 18 000 000 tükki kuus
Maksetingimused: T / T, Western Union, Paypal jne.
Pakend: tavaline ekspordipakend
Tarneaeg: 15-25 päeva, sõltub kogusest
| Üksus | Kirjeldus |
| tootenimi | Mehaaniline osa |
| Tööprotsess | stantsimine, sügavstantsimine, painutamine, stantsimine, keermestamine, keevitamine, keermestamine, neetimine |
| Materjal | Alumiinium, vask, messing, roostevaba teras, teras, raud, sulam, tsink jne |
| Lõpetama | Poleerimine; Anodeerimine; SandingPowder kate; Vaakumplaatimine; Nikkel, tsink, plekk, hõbetamine jne. |
| Sallivus | 0,01mm |
| Pakkimine | Sise-kilekott; Väline - standardne pappkarp. |
| Kasutamine | Kõikvõimalikud autod, masinad, kodumasinad, elektroonikaseadmed, elektriseadmed, kirjatarbed, arvutid, toitelülitid, minilülitid, arhitektuur, kauba- ja A / V-seadmed, riist- ja plastvormid, spordivahendid ja kingitused ning palju muud |
| Kvaliteedi kontroll | Viib läbi ISO / TS16949: 2002 ja süsteemi ISO14001: 2004. |
| Rakendused | auto, mootorratas, tööstus, ariculture, kaevandus, mööbel, lift jne |
| Töötlemisseadmed | CNC freesimine GG; treimismasin, üldine freesimine GG; treipink, lihvimismasin. |
| Failiformaat | Solidworks, Pro / Engineer, Auto CAD, PDF, JPG |
| Teenindus | Soe ja kiire reageerimise teenus, mida pakub professionaalne ekspordimüügimeeskond paljude aastate' USAsse, Euroopasse, Jaapanisse ning teistesse riikidesse ja piirkondadesse suunatud ekspordi käitlemise kogemus. |
| Kontrollimine | IQC, IPQC, FQC, QA |
Toote väljapanek


Mittestandardsed mehaanilised osad
Materjal: roostevaba teras
Töötlemine: CNC masinakeskus, puurimine
1. Täielikult mehaanilised teenused:
Masinaehitusosad, CNC mehaanilised osad, CNC freesimis- ja treimisosad, CNC freesimisosad, CNC treipingi treimisosad, lihvimisdetailid, stantsimisosad, valamis- ja sepistamisosad, montaažiteenus.
2. mitmesugused mehaanilised materjalid:
roostevabast terasest töötlemise osad, legeerterase töötlemise osad, messingist töötlemise osad, pronksi töötlemise osad, vasest töötlemise osad, alumiiniumi töötlemise osad, plasti töötlemise osad või kliendi määratletud.
3.Viimistlused:
Osade anodeerimine, galvaniseerimine, poleerimine, pulbervärvimine, mustaks tegemine, kõvendamine, värvimine ja palju muud.
4.Kvaliteedi tagamine:
IPQC kontrollib iga masinaosa igal sammul; 100% kontroll enne saatmist mikromeetri, kõrguse mõõturi, projektori mõõteseadme, koordinaatide mõõtmise masina (CMM) jne abil.
Iga diskvalifitseerimise eest vastutame meie ise.
5. Eelised:
Pakutakse mittestandardseid / standardseid / OEM / ODM / kohandatud teenuseid
kõrge täpsus, tolerants võib olla ± 0,006 ~±0.01mm
MOQ-d pole, kogus pole piiratud
Kiire tööaeg
Võib vastata DIN, JIS, ASTM, AISI, BS, GB standardile

Meil on professionaalne insenerimeeskond, kes kujundab teie vajadustele kohandatud osi, meil on ka valmisvormid, mis aitavad teie kulusid ja aega kokku hoida. Pakume ODM / OEM-teenust, tootmisdisaini ja hallituse kujundamise alust vastavalt teie nõudele. Enne masstootmist proovi andmine veenduge, et teie jaoks on kõik korras.
Pinnatöötlus

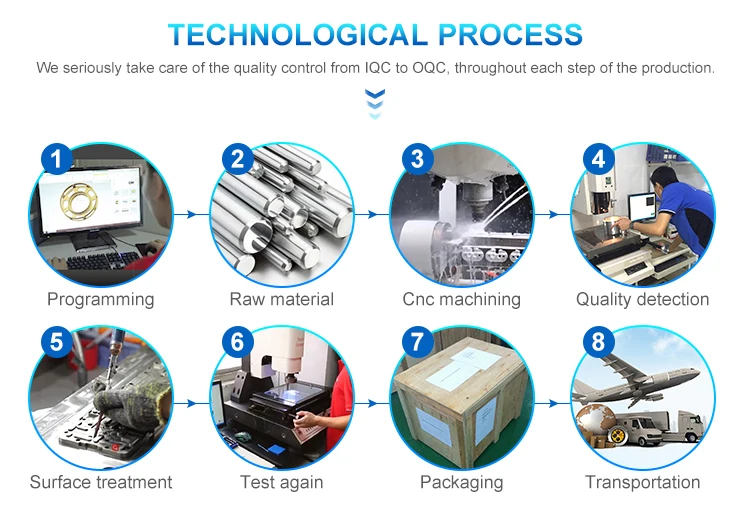
EASTEEL on varustatud kõrgtehnoloogiliste tootmisliinide ja pinnatöötlusliiniga ning saate ka värve kohandada. Meie tootmisprotsess kinnitab ISO 9001 standardit ja ranget kvaliteedikontrolli.
![Q@~2R~6G01YDJ$O]ARS5L$N](https://www.pride-cnc.com/Content/uploads/2020572095/20200720120052e584557864a84b66ae9d58aa686cb61e.png "Q@~2R~6G01YDJ$O]ARS5L$N")
Meie ettevõte


Pakendamine
1, karbis pakkimine
2, puidust kast
3, kilekott
4, nagu teie nõuded

Shenzhen uhkus Industrial Co Ltd
Tel:+8618666663894
Faks:+86-917-3387002
Mob:+86-755-23699351
E-post:crush@pride-cnc.com
Lisama:D-plokk, Dianlian Science Park, Matian St., Guangmingi piirkond, Shenzhen 518106, Hiina
Viimased uudised
Osade puurimise ja koputamise töötlemisplaan
Puurimisel valige spetsiaalsest titaanisulamist töödeldud kiire terasest puurvarda ja suurendage jäikust, paksustades südamikku ja minimeerides selle pikkuse. Kui koobalti bitti puuritakse 1–1,5 mm, tõmmatakse tööriist tagasi ja pärast puurimist tõmmatakse tööriist tagasi. Soojuse hajumise, määrimistingimuste parandamiseks ja elastsuse vähendamiseks. Ärge lubage külvikul auku keerduda ilma söötmiseta, et mitte põhjustada töö kõvenemist. Tegelikul töötlemisel on mõõdetud augu läbimõõt umbes 0,1 mm väiksem kui puuri läbimõõt. See on üks titaani sulamist materjalide omadusi. Seetõttu saab puurimiseks kasutada tavalisest läbimõõdust umbes 0,1 mm läbimõõduga külvikut. Enne puurimist on vajalik keskpuur. Koputamisel saab töötlemisefekti parandada kahel järgmisel viisil
(1) Toitekraani struktuur parandab kraani jäikust ja vähendab kokkupuuteala töödeldud materjaliga. Meetod on koonuse südamiku paksendamine, hakkide ja rakepinna vahelise hõõrde vähendamine, kraani kaldenurga valimine 8-10 kraadi, kraani seljanurga suurendamine ja laastu flöödi laiendamine töötlemise ajal, laiuse vähendamine serva eristamiseks kasutage vahelejäävat kraani jne. Lisaks võib spiraalsoon suurendada kraani teravust, vähendada lõikejõudu, takistada kraani purunemist ja parandada töötlemise kvaliteeti; see soodustab laastu eemaldamist, nii et titaanilaaste saab tühjendada mööda spiraalsoont tooriku välisküljele, vältides kraaniummistumist ja parandades töötlemistingimusi; Vedelik võib hõlpsasti siseneda lõikealale ja paremaks muutuvad suitsukraani jahutamise ja määrimise eelised. Töötlemise käigus kinnitati, et rahuldavaid tulemusi on võimalik saavutada, kui keermestatud augud koputatakse M3 kohal mehaanilisele keskele, kasutades spiraalse soonega koputuskraani
(2 Keermestatud põhja augu konstruktsiooni tolerantsinõuded nõuavad keermestatud põhja augu läbimõõdu tolerantsi nõudeid. Eeldusel, et niidi täpsuse nõuded on täidetud, tuleks keermestatud põhja auk töödelda niipalju kui võimalik niidi ülemise erinevuseni väikse läbimõõduga .Vajaduse korral saab augu pärast puurimist puurida. Lubatud hälbimisnõuete täitmiseks on titaansulamist materjalide puurimisel vajalik põhjaaugust umbes 0,1mm läbimõõduga puur, et tasakaalustada tagasilöögi summa ja järsk keermestatud põhjaava pinna kõvenemiskihi vähendamiseks tuleb kasutada põhjaauku puurimiseks.Keeratud keskel oleva augu koputamisel on vaja hõljuvat koputuskollet, et tasakaalustada spindli ja toite ning põhja kopituse ots on enne koputamist faasitud, et koputamise täpsust suurendada. Valige sujuva lõikamise tagamiseks aeglasem kiirus
(3) Traadil ja puurimisel kasutatav jahutusvedelik on sama. Kloorjahutusvedelikku ei soovitata kasutada. Kuna lõikamisprotsessis laguneb lõikevedelik kõrgel temperatuuril vesiniku eraldamiseks, mis põhjustab titaani imendumist vesiniku hajumist. Samal ajal võib kloor põhjustada ka titaanisulami kõrgel temperatuuril tekkivat korrosioonikorrektsiooni lõhenemist. Madalate aukude puurimisel saab sügavate aukude puurimiseks kasutada elektrolüütilist lõikevedelikku. N32 masinaõli ja petrooleumi kasutamisel on suhe 31,5 ja kasutada võib ka vulkaniseeritud lõikevedelikku. Titaanisulamite töötlemiseks mõeldud jahutusvedelik sobib lõikeriistade eluea pikendamiseks. Tööriistade, kinnitusdetailide või ajutiste kinnitusdetailide ning titaanisulamite jaoks on keelatud kasutada madala sulamistemperatuuriga metalle ja nende sulameid, plii- või tsingipõhiseid sulameid, vask-tina- ja kaadmiumipõhiseid sulameid. puhas ja mustusevaba. Madala sulamistemperatuuriga metalle, nagu plii, tsink-tina ja kaadmium, ei tohi töödeldud titaanisulami pinnale jääda. Jääkide olemasolu korral tuleb seda hoolikalt puhastada vesinikfluoriidhappe ja raud (II) sulfaadi lahusega. Puhastatud titaanisulamist toorikute laadimisel ja mahalaadimisel on vaja vältida rasva ja sõrmejälgede saastumist, et vältida titaanisulamist toorikute soolapressioonkorrosiooni ja -murdu.
Kuum tags: laserlõikamine messingist lennunduse roostevabast osast pikk sisemine keermestatud toru akrüül, Hiina, tootjad, tarnijad, tehas, hulgimüük, kohandatud, valmistatud Hiinas
Paari
EiJärgmise
EiKüsi pakkumist
Ju gjithashtu mund të pëlqeni


